钣金制造
从一张图纸,到可以直接装配的零件
SHEET METAL FABRICATION
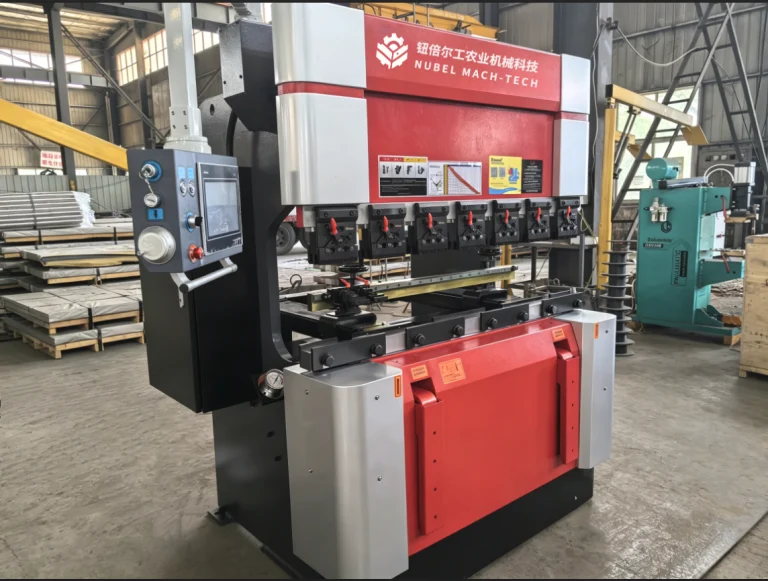
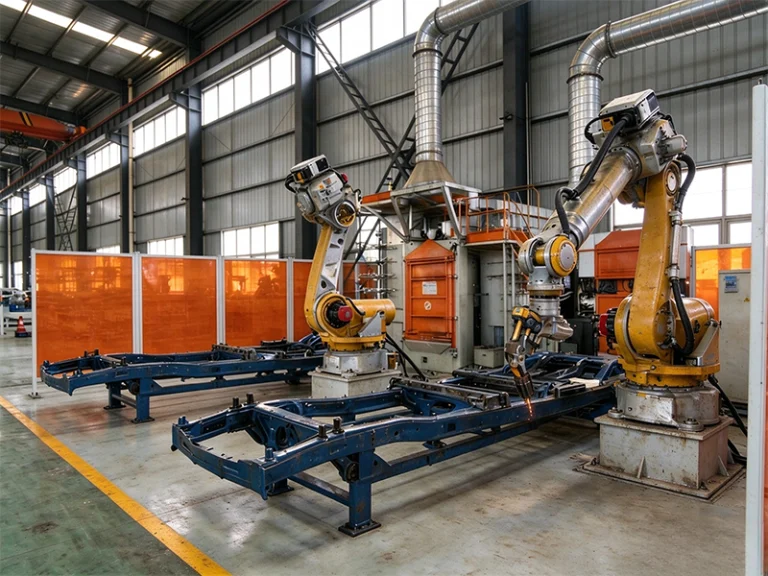
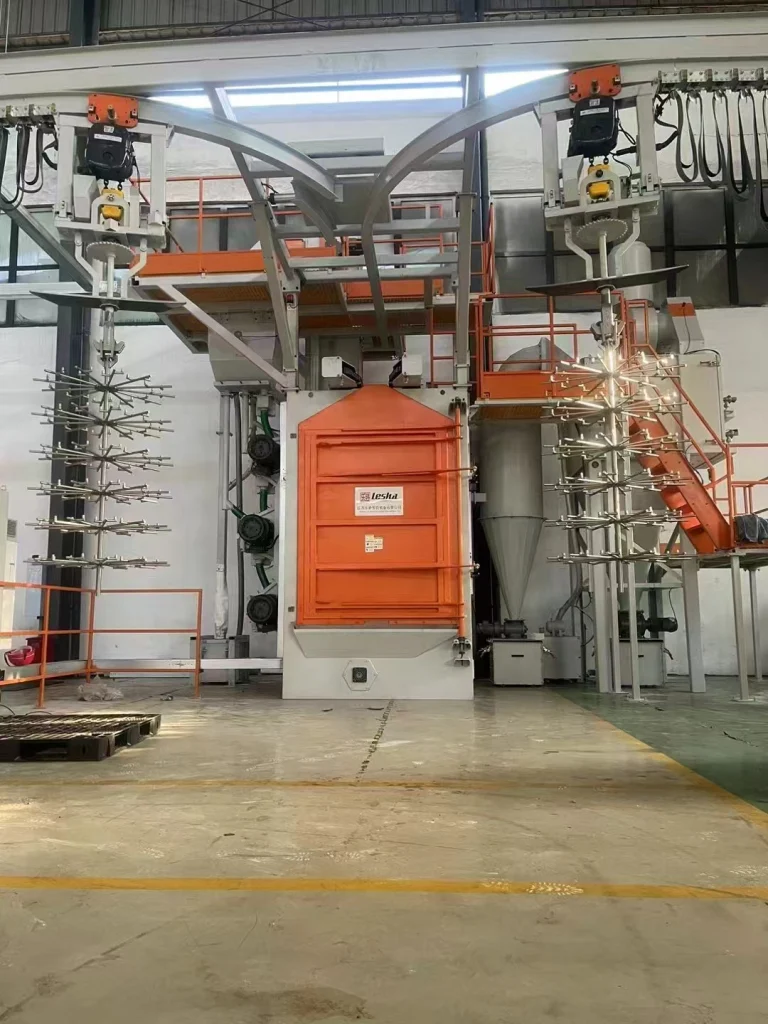
激光切割、数控折弯、焊接与表面处理,一站做完
难处不在找不到能切钢板的人,而在找不到同时守住公差与外观的人。
多数客户的难处不是找不到能切钢板的人,而是找不到同时守住公差和外观的人。
这中间的落差,正是钣金事业部在补的:审图、打样、批量、全检,只对一个口子负责。
设备可切碳钢 6 mm、不锈钢 3 mm,折弯长度 2,500 mm。
结构件与外观件分线生产,所以可见面到货是没划伤的。
超出上表范围的零件,转介合作厂,或直接说明做不了的原因——不会先接下来再想办法。
先审图
报价前就把工艺问题提出来
打样快
5–7 天出首件,附检测报告
全检出货
关键尺寸逐件测量后再发
SPECIFICATIONS
制造能力参数
超出下表范围的零件,转介合作厂或说明原因。
| 参数项 | 范围 / 数值 | 单位 | 备注 |
|---|---|---|---|
| 适用板厚(碳钢) | 0.5 – 6.0 * | mm | 6 mm 以上需外协 |
| 适用板厚(不锈钢) | 0.5 – 3.0 * | mm | 受激光功率限制 |
| 最大切割幅面 | 3,000 × 1,500 * | mm | 超幅面需拼接设计 |
| 最大折弯长度 | 2,500 * | mm | 折弯力随板厚下降 |
| 折弯角度公差 | ±0.5 * | ° | 常规板厚 |
| 焊接方式 | MIG / TIG / 点焊 / 螺柱焊 | — | 按图纸要求 |
| 表面处理 | 喷粉、喷漆、镀锌、拉丝、钝化 | — | 部分外协,交期需确认 |
| 打样周期 | 5 – 7 * | 工作日 | 含首件确认 |
| 批量生产周期 | 15 – 25 * | 工作日 | 视工序数量与表处方式 |
| 单批起订量 | 50 * | 件 | 结构件可协商 |
* 带 * 的数值为待设备实测确认的临时值,签约前以加工单上的实测数据为准;同一牌号不同批次的公差带会有细微差别。
WORKFLOW
合作流程
图纸越清楚,报价越快。这一点不绕弯。
01
审图
检查公差、工艺与装配,回复可行性与降本建议。
02
打样
5–7 天出首件,附尺寸检测报告。
03
批量生产
按工序排产,结构件与外观件分线。
04
全检出货
关键尺寸逐件测量,报告与送货单随货。
FAQ
常见问题
Q只有 2D 图纸,没有 3D 模型,能报价吗?
A可以。PDF 或 DWG 就够报价。复杂零件建议加一份 STEP,展开尺寸不会有歧义。
Q外观件怎么保证不划伤?
A外观件专线生产,工序间贴保护膜、上专用架,出货按客户要求加护角与泡棉。
Q能按年度框架协议做吗?
A可以。按月度看板执行,价格与交期全年锁定,旺季优先排产。